Open DIY Concept · Build Guide

DIY Dissolving Station

Die kostengünstige 30-Liter-Lösestation für wasser- und alkalilösliche 3D-Druck-Supportstrukturen. Gebaut aus wenigen Standard-Kaufteilen und 3D-gedruckter Antriebsmechanik.

  • Unter 200 € Gesamtkosten durch smarte Kombination aus Weck-Topf & 3D-Druck
  • Aktive Badumwälzung durch automatische Vor- und Rückwärtsdrehung
  • 9 klar gegliederte Montageschritte in 3 logischen Baugruppen-Phasen
Open DIY Hardware< 200 € Zielkosten
DIY Dissolving Station
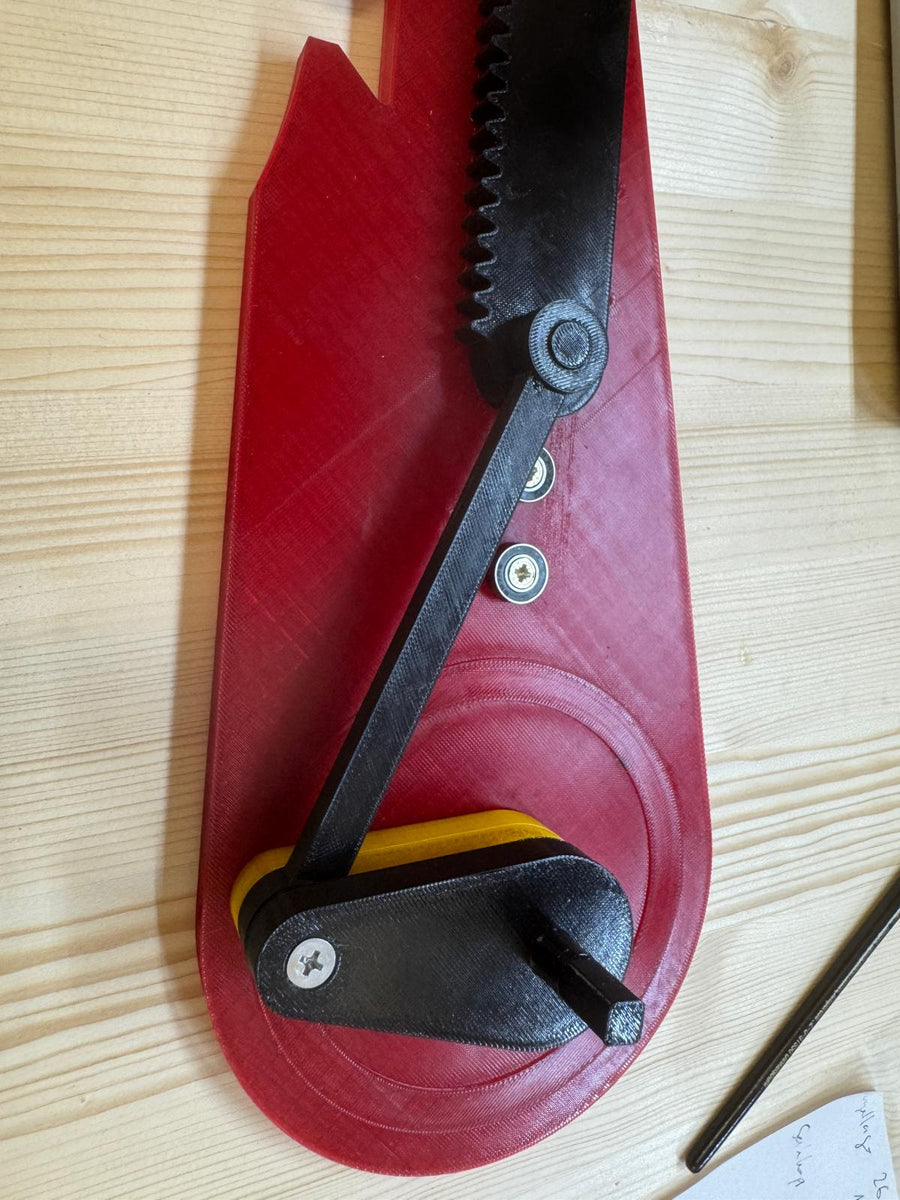
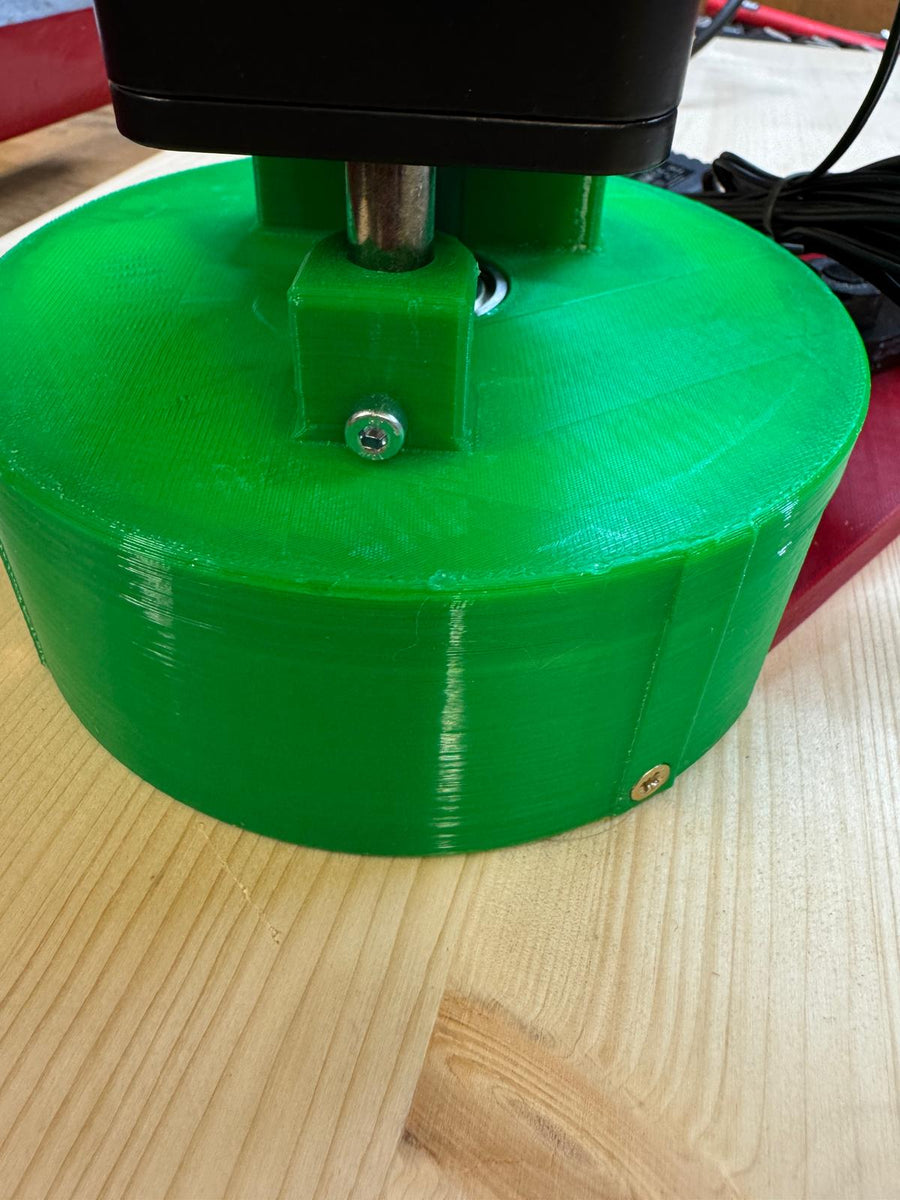
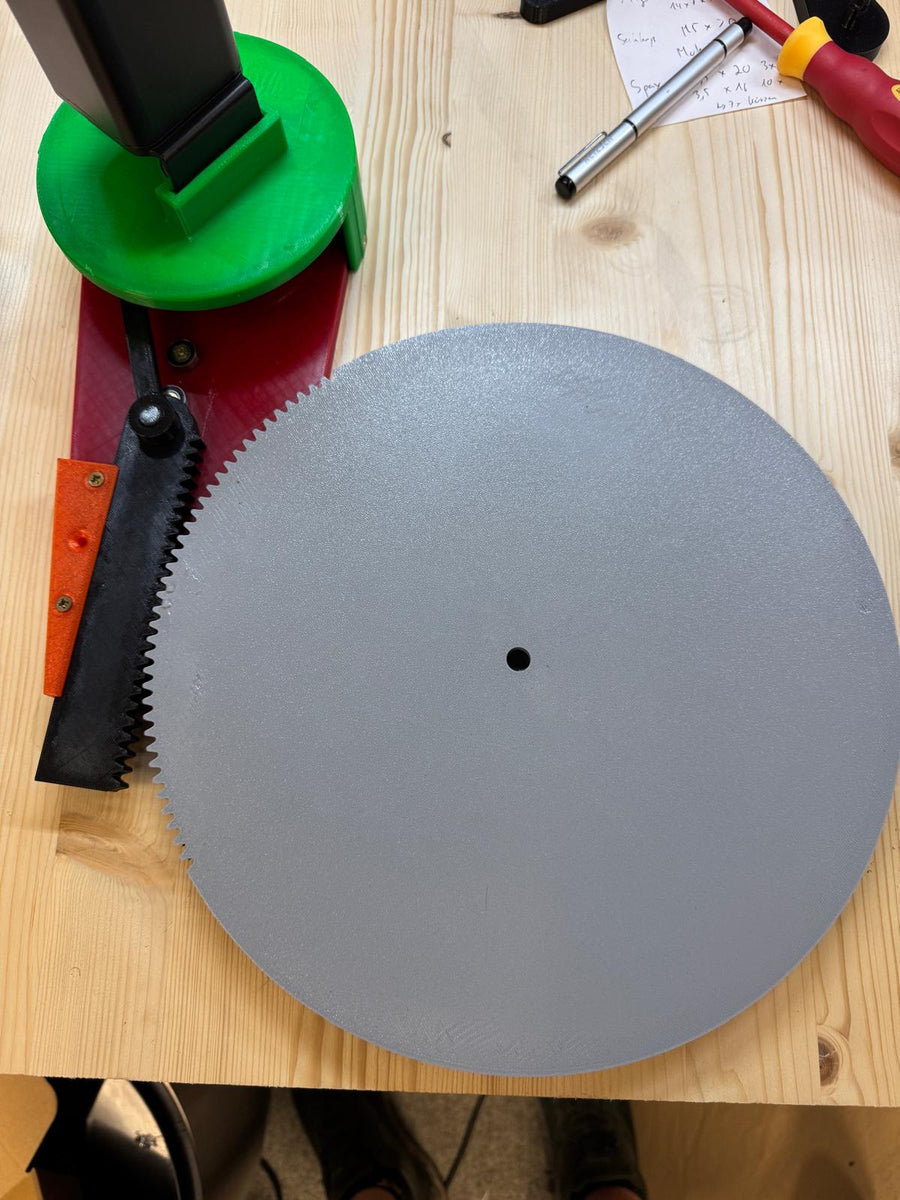
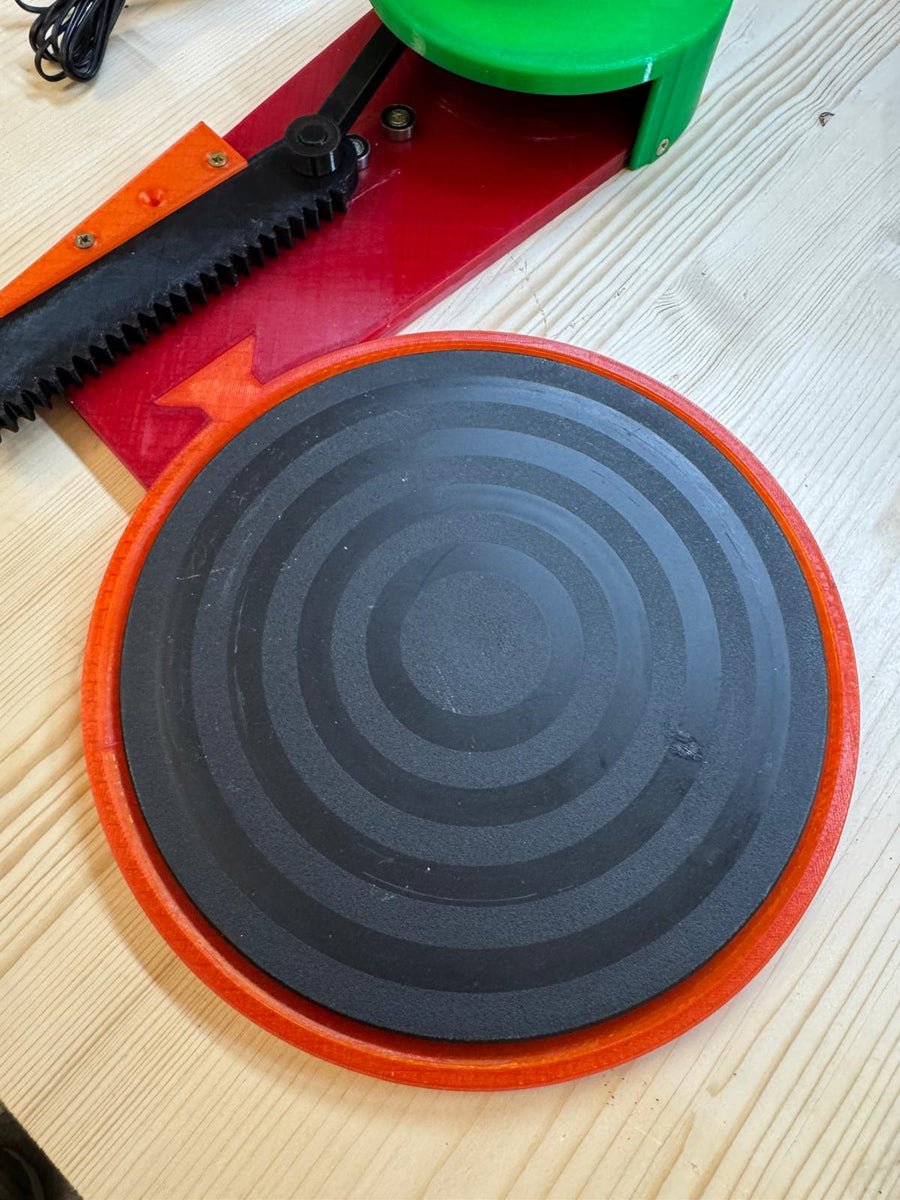
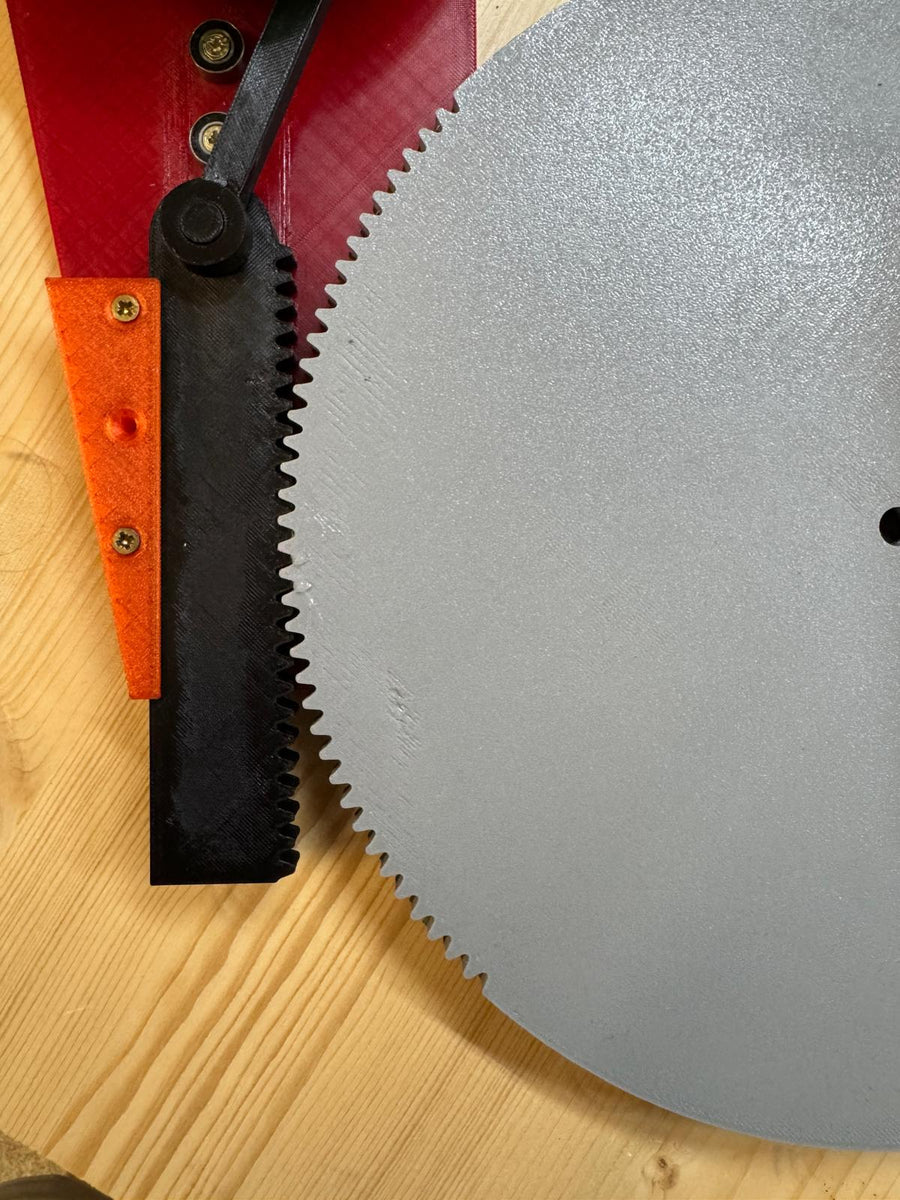
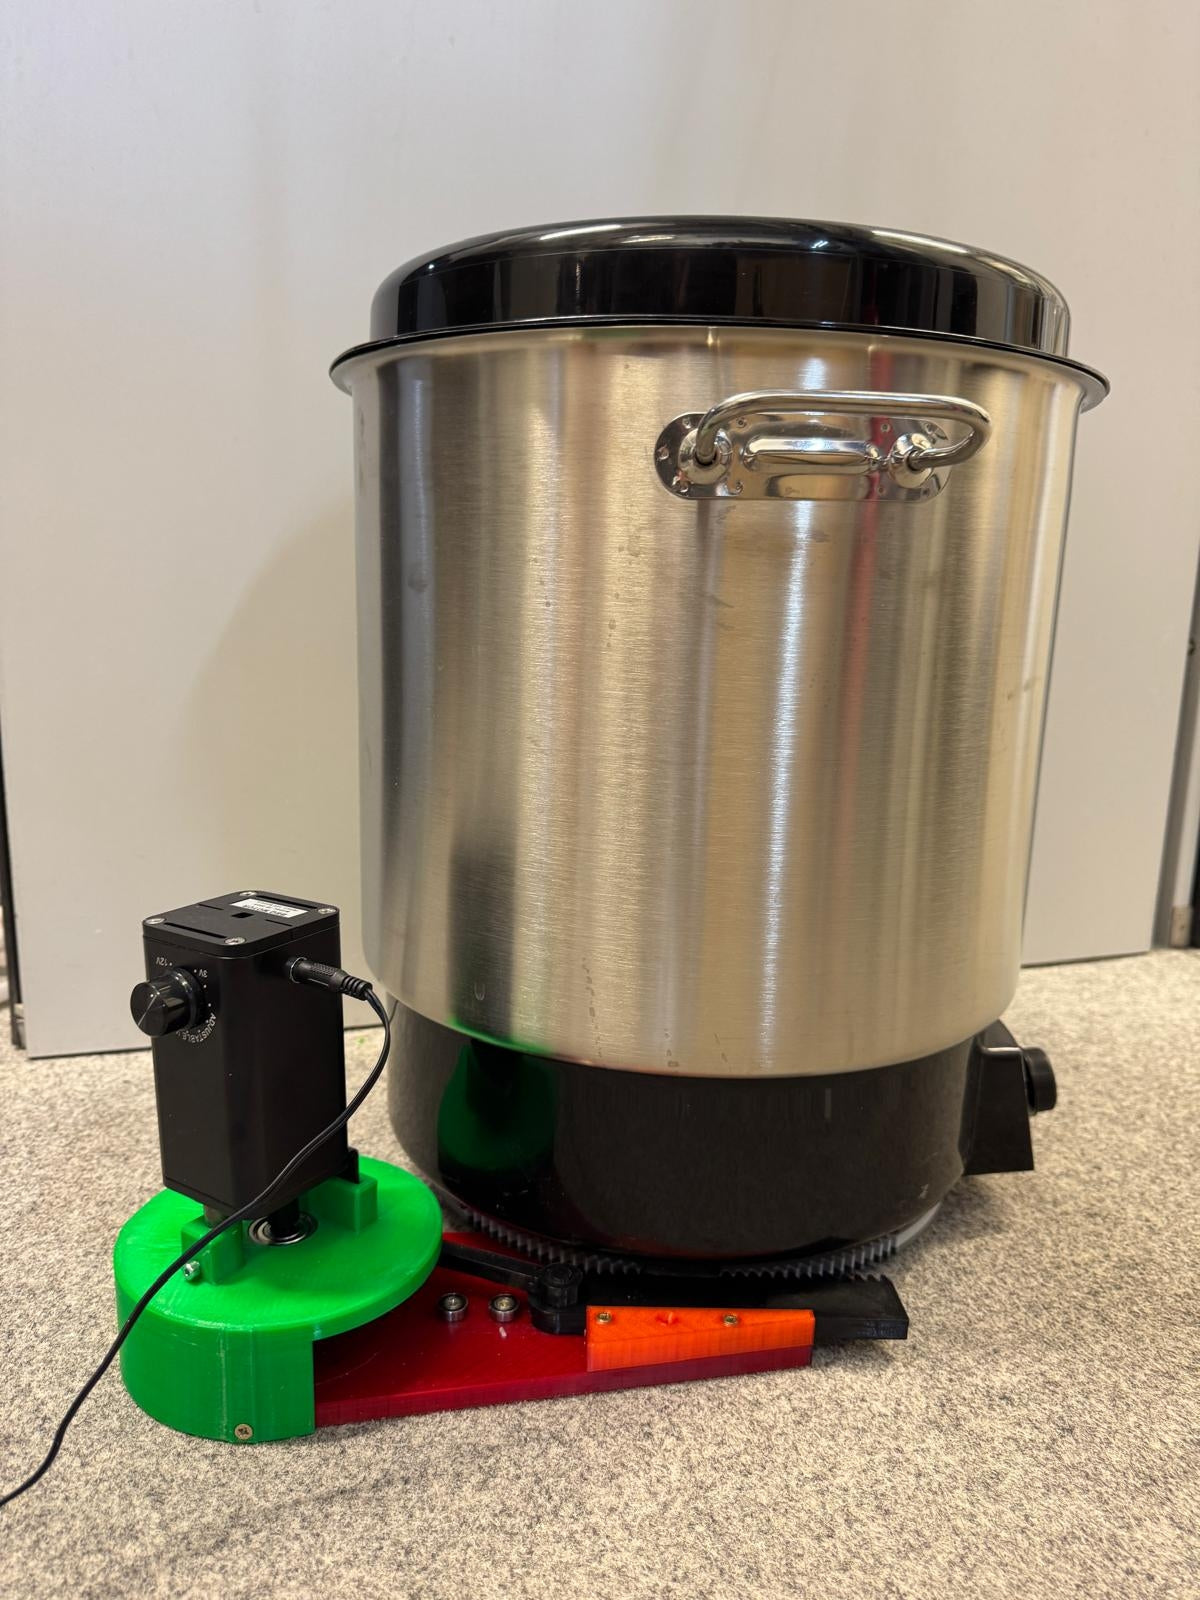
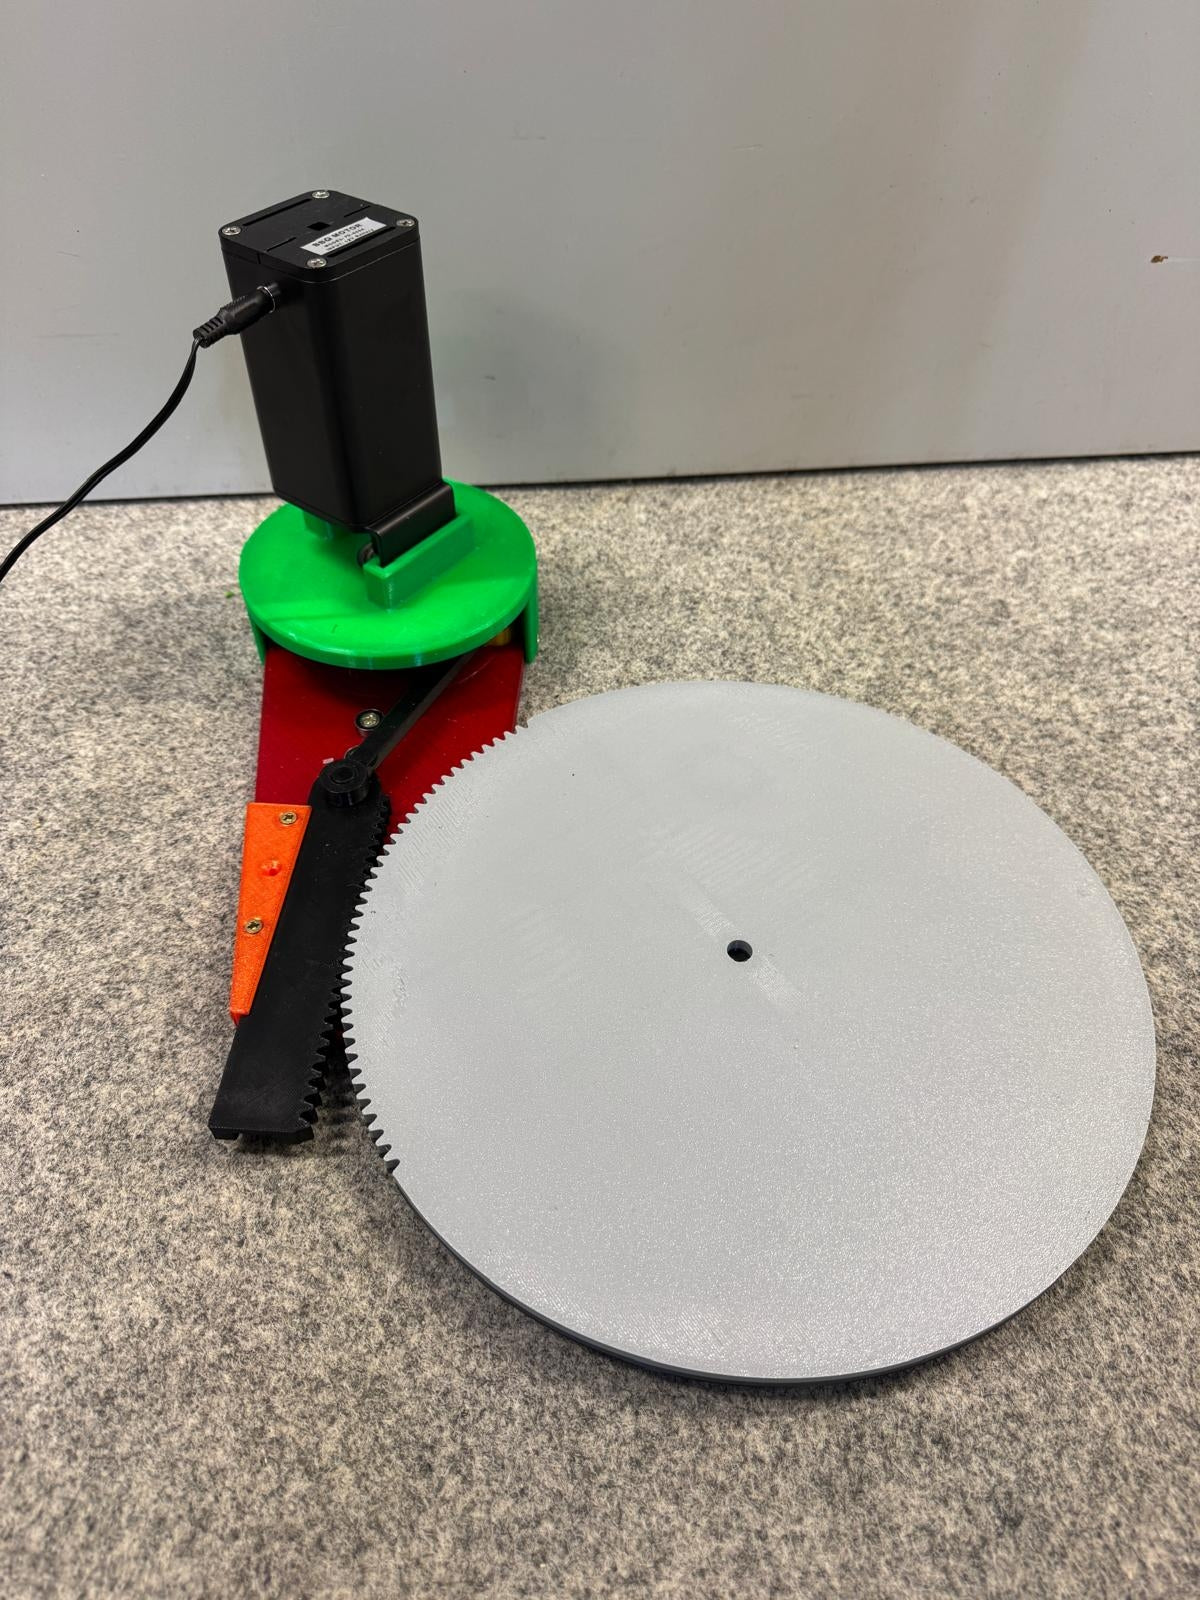
Komplett aufgebaute Antriebseinheit mit gezahntem Drehteller und Kurbelmechanik

Funktionsprinzip & Eckdaten

Simple Mechanik.
Kontinuierliche Bewegung.

Statt teurer Industriepumpen nutzt die Station eine robuste kinematische Kette: Die gleichmäßige Rotation des Grillmotors wird über Kurbeltrieb, Pleuel und eine kugelgelagerte Zahnstange in eine sanfte, oszillierende Drehbewegung des 30-Liter-Edelstahlbehälters übersetzt.

< 200 €Material- & Zielkosten
30 LiterEdelstahlbehälter (Weck WAT24)
30–100 °CRegelbarer Temperaturbereich
3–12 V DCVariabler Grillmotor (13–56 U/min)
Grillmotor (Rotation)Kurbel & PleuelZahnstange (Linear)Drehteller & Topf (Oszillation)
Simple Mechanik.
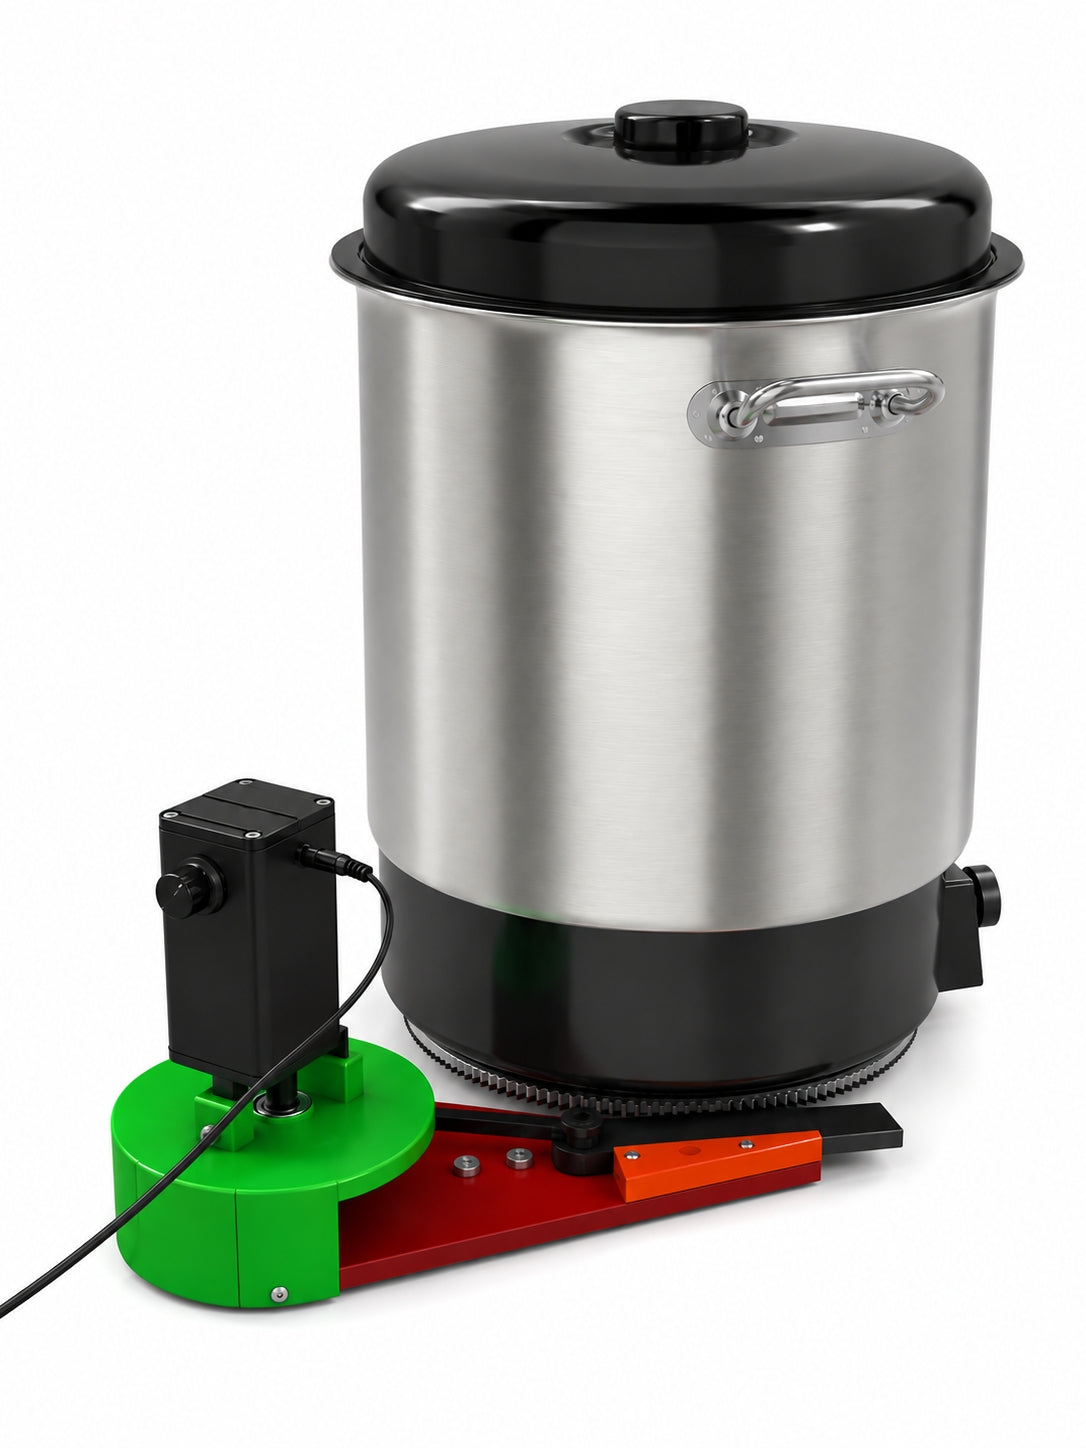
Kinematische Gesamtübersicht: Antrieb + Drehteller + 30L Heizbehälter

Vorbereitung & Stückliste (BOM)

Kaufen. Drucken. Vorbereiten.

Alle benötigten Komponenten sind hier bereits mit ihrem jeweiligen Montageschritt verknüpft, um Verwechslungen bei Schraubenlängen und Lagertypen während des Aufbaus auszuschließen.

1. Kaufteile & Normteile

10 Positionen
Hauptkomponenten & Antrieb
  • ✓ Weck WAT24 Edelstahl-Einkochtopf (30 L, 1.800 W) Finish
  • ✓ Grillmotor (3–12 V, 13–56 U/min, 15 W) Schritt 08
  • ✓ Fotodrehteller (Ø 200 mm) Schritt 09
Wälzlager & Schmierung
  • ✓ 7 × Kugellager 687 (7 × 14 × 5 mm, für Zahnstangenführung) Schritt 01
  • ✓ 2 × Kugellager 6200 (10 × 30 × 9 mm, für Kurbeltrieb) Schritt 03 & 07
  • ✓ Schmierfett (für Zahnstange und Gleitführung) Schritt 02
Schrauben & Verbindungselemente (Längen beachten!)
  • ✓ 7 × Schraube 3,5 × 16 mm (GEKÜRZT) – vorab um 1–2 mm kürzen! Vorab + Schritt 01
  • ✓ 3 × Schraube 3,5 × 16 mm (ORIGINAL) – ungekürzt lassen Schritt 07
  • ✓ 3 × Schraube 3,5 × 20 mm (für seitliche Führung) Schritt 06
  • ✓ 1 × Senkkopfschraube M5 × 30 mm + 1 × M5-Mutter Schritt 04
  • ✓ 1 × Schraube M4 × 12 mm (zur Motorsicherung) Schritt 08

2. 3D-gedruckte Bauteile

6 Baugruppen
  • ✓ Grundplatte (Basis für Führungslager & Antrieb) Schritt 01
  • ✓ Zahnstange und seitliche Führung Schritt 02 & 06
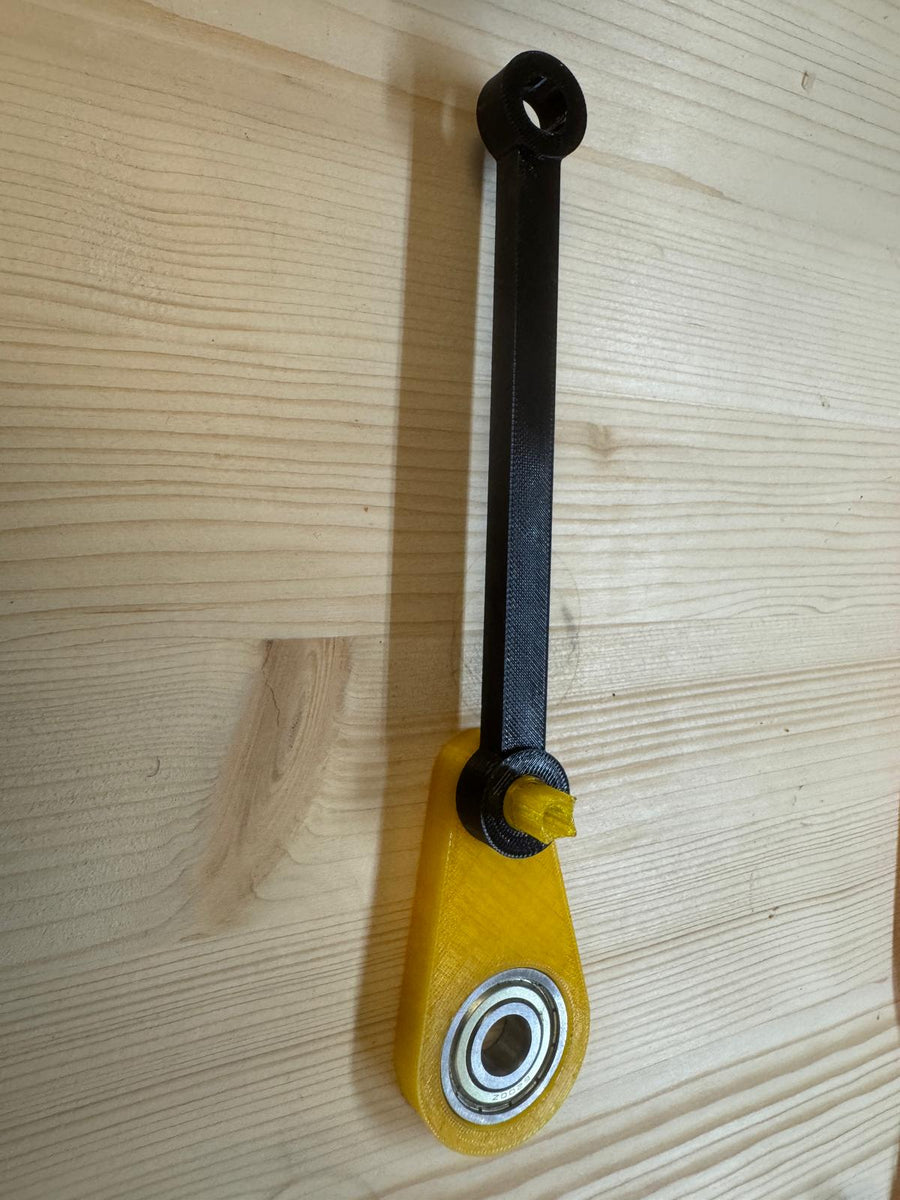
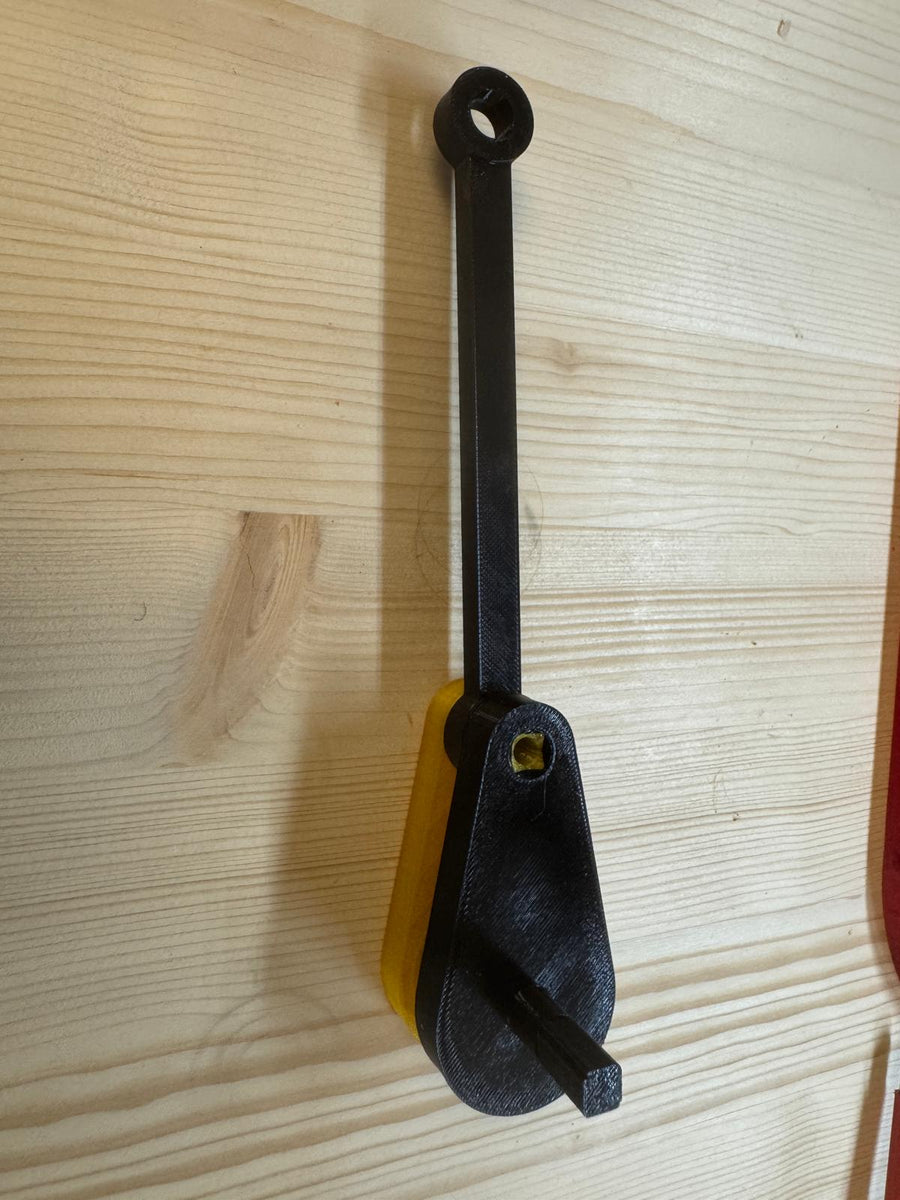
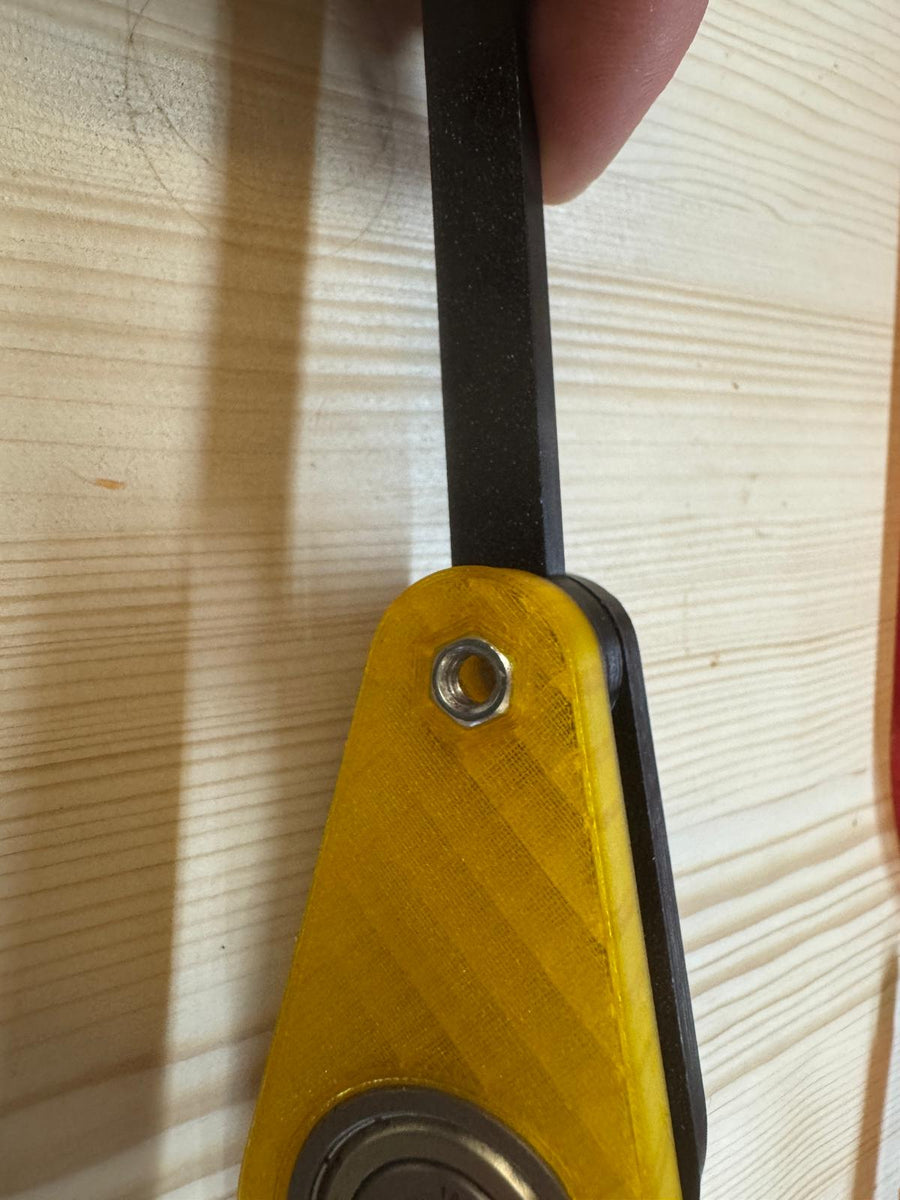
  • ✓ Kurbel- und Pleuelkomponenten Schritt 03–05
  • ✓ Motoraufnahme und Abdeckung Schritt 07–08
  • ✓ Zahnkranz / Drehtellerkomponente Schritt 09
  • ✓ Zentrierung für den Drehteller (Topf-Aufnahme) Schritt 09

Hinweis zu Druckparametern: Materialwahl (empfohlen: temperatur- und feuchtigkeitsbeständiges Filament wie PETG, PCTG oder ASA), Wandstärken, Infill und Bauteilorientierung anhand der Original-3D-Dateien festlegen.

3. Empfohlenes Werkzeug

Mise en Place
  • ✓ Schraubendreher (passend für 3,5-mm-Schrauben sowie M4 / M5)
  • ✓ Metallsäge / Bolzenschneider & Feile (zum Kürzen & Entgraten der 7 Schrauben für Schritt 01)
  • ✓ Schraubstock oder Einpresshilfe (zum geraden Einpressen der 6200-Lager in Schritt 03 & 07)

Wichtige Vorbereitung vor Montagestart (Schritt 00)

Von den insgesamt 10 Schrauben (3,5 × 16 mm) müssen genau 7 Stück vorab um 1–2 mm gekürzt (auf ca. 14–15 mm) und an der Spitze leicht entgratet werden. Andernfalls drücken die Schraubenspitzen in Schritt 01 durch die Grundplatte. Die übrigen 3 Schrauben (3,5 × 16 mm) bleiben in Originallänge für Schritt 07.

Assembly Guide · 9 Schritte

Montage Schritt für Schritt

Jeder Arbeitsschritt zeigt zuerst die benötigten Bauteile, führt dann chronologisch durch die Handgriffe und schließt mit einem kurzen Funktions-Check ab. (Tipp: Klick auf ein Foto öffnet die Großansicht.)

Phase I

Grundplatte & Linearführung aufbauen

Schritte 01 – 02
01
Phase I · Linearführung

Führungslager auf Grundplatte montieren

1× Grundplatte (Druckteil)7× Kugellager 687 (7×14×5 mm)7× Schraube 3,5×16 mm (um 1–2 mm gekürzt!)

Achtung vor dem Einschrauben: Verwende hier ausschließlich die 7 zuvor um 1–2 mm gekürzten Schrauben (3,5 × 16 mm)!

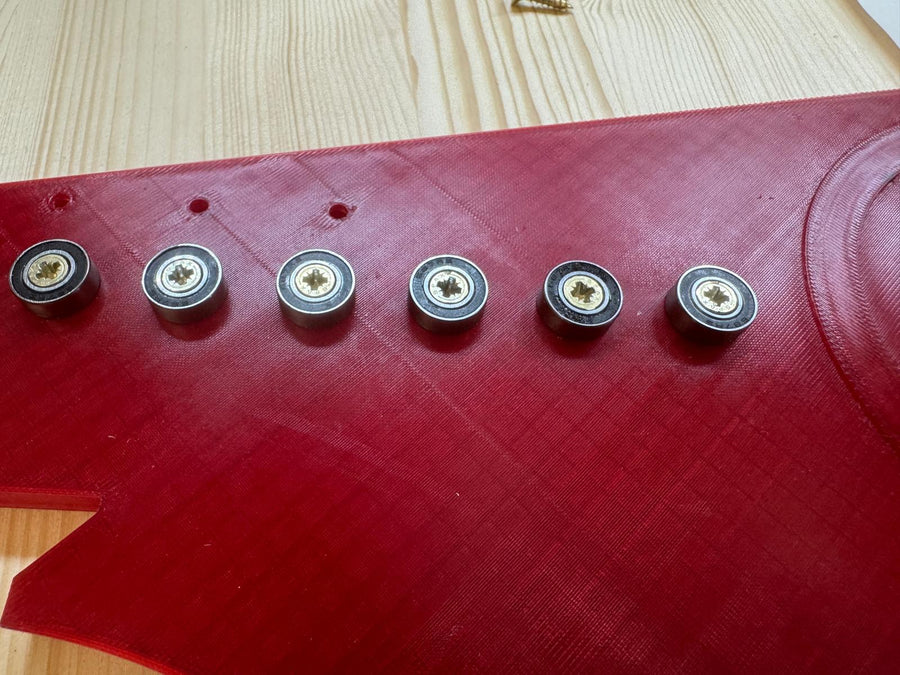
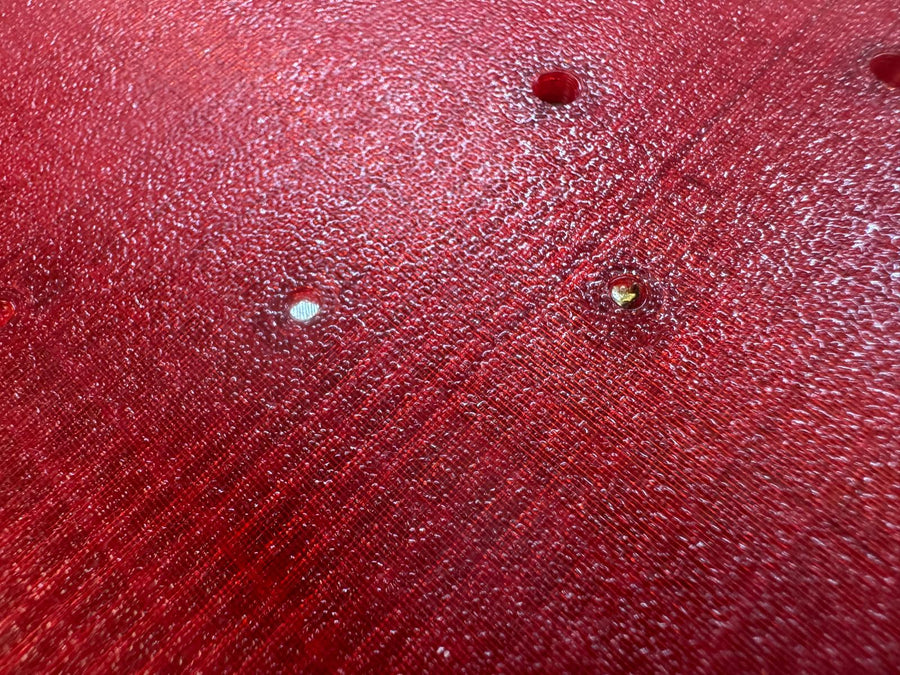
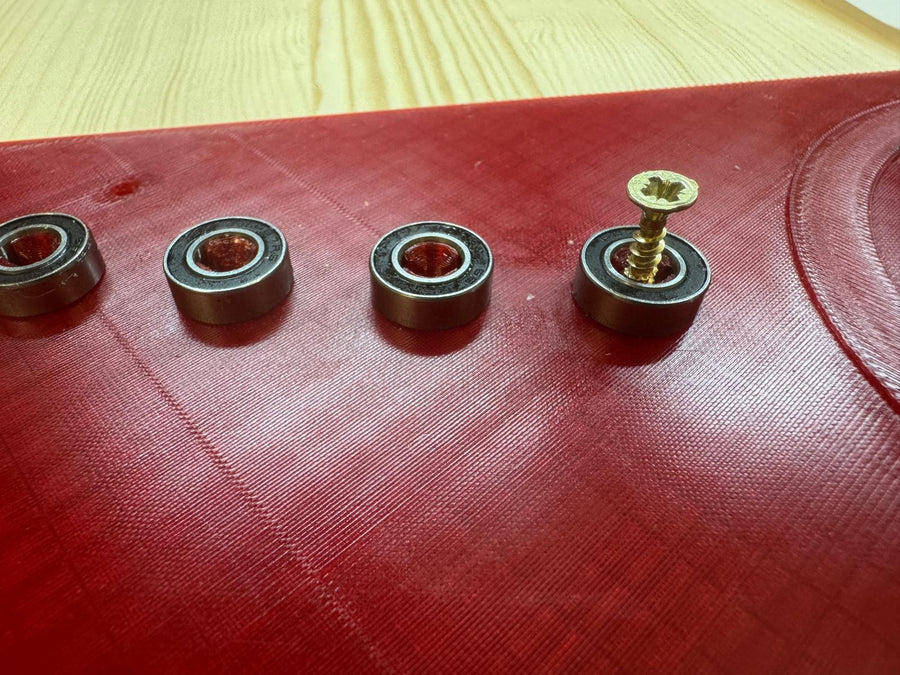
  1. 1Schrauben prüfen: Sicherstellen, dass die 7 Schrauben (3,5 × 16 mm) wie auf Bild 1.1–1.3 gezeigt um 1–2 mm gekürzt sind.
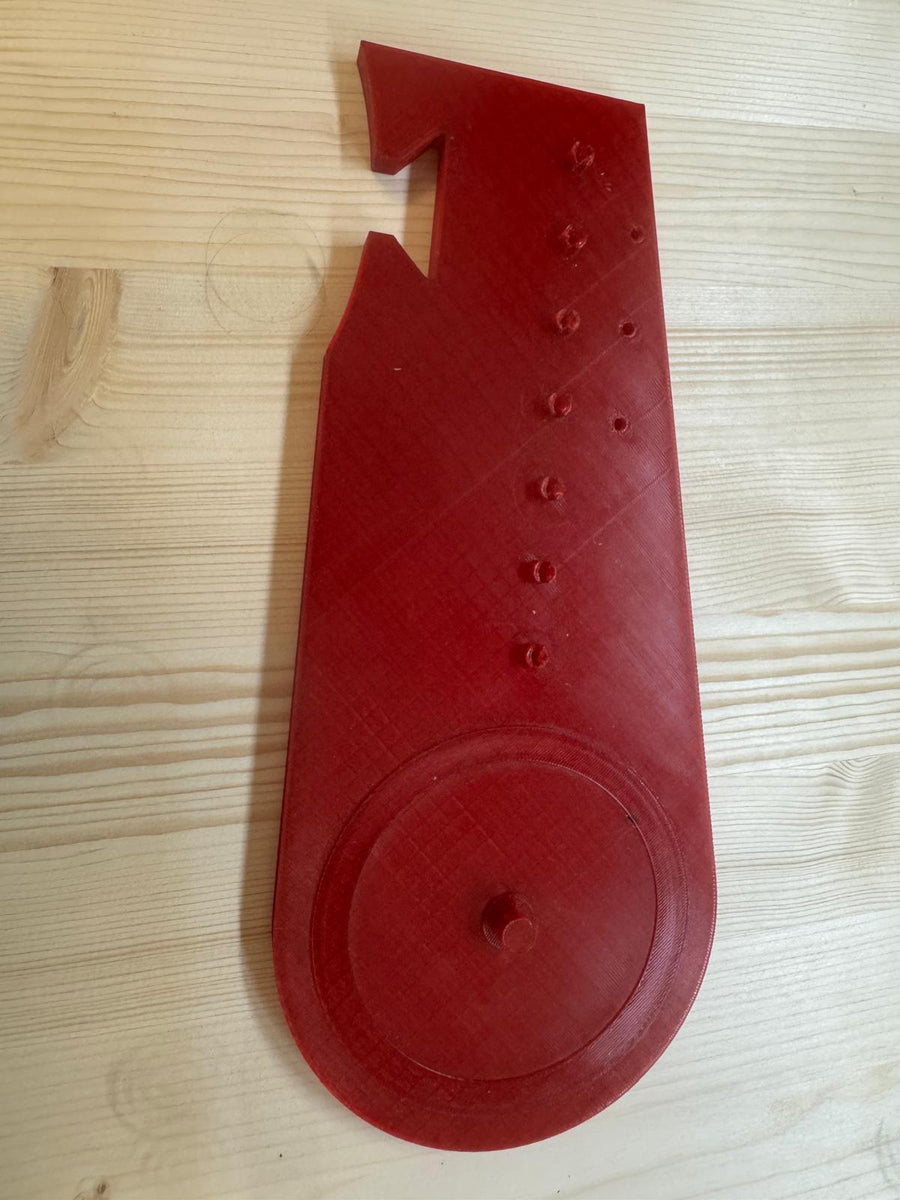
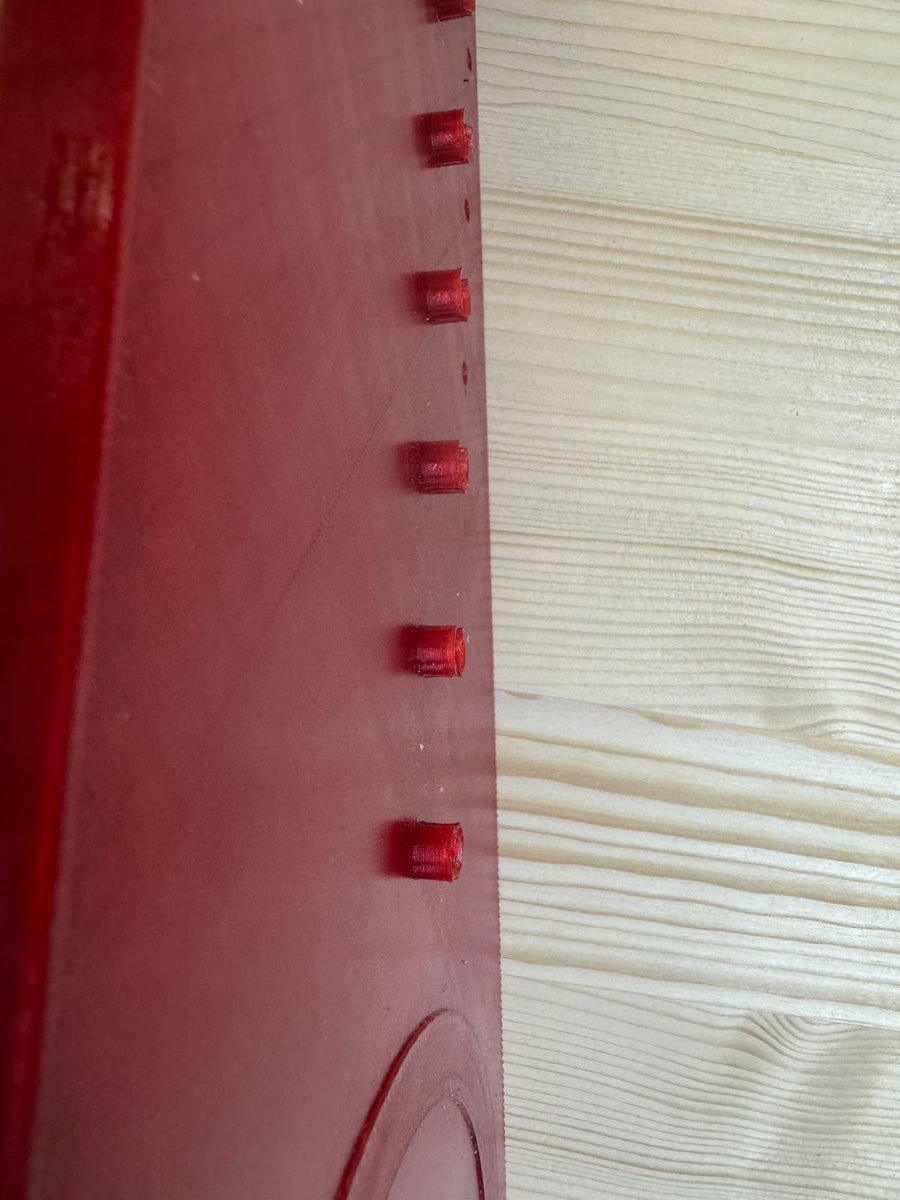
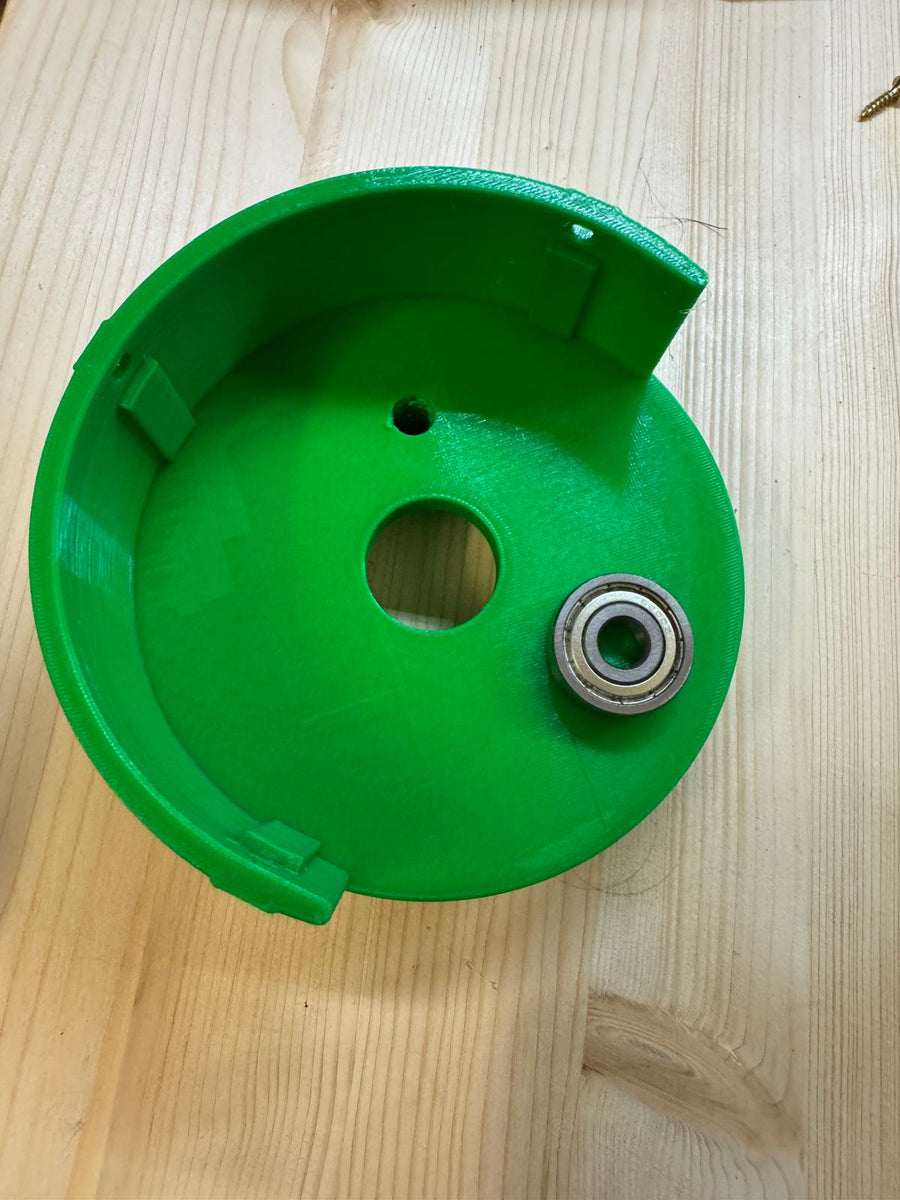
  2. 2Kugellager aufsetzen: Alle sieben Kugellager 687 (7 × 14 × 5 mm) auf die vorgesehenen Lagerdome der Grundplatte legen (Bild 1.4).
  3. 3Lager verschrauben: Jedes Kugellager mit einer gekürzten Schraube befestigen (Bild 1.5). Nur so fest anziehen, dass sich die Außenringe der Lager noch frei drehen lassen.
✓ Prüf-Check: Alle 7 Kugellager sitzen plan auf ihren Aufnahmen und lassen sich mit dem Finger leichtgängig drehen.
02
Phase I · Linearführung

Zahnstange fetten und einschieben

1× Zahnstange & Führung (Druckteile)Etwas Schmierfett
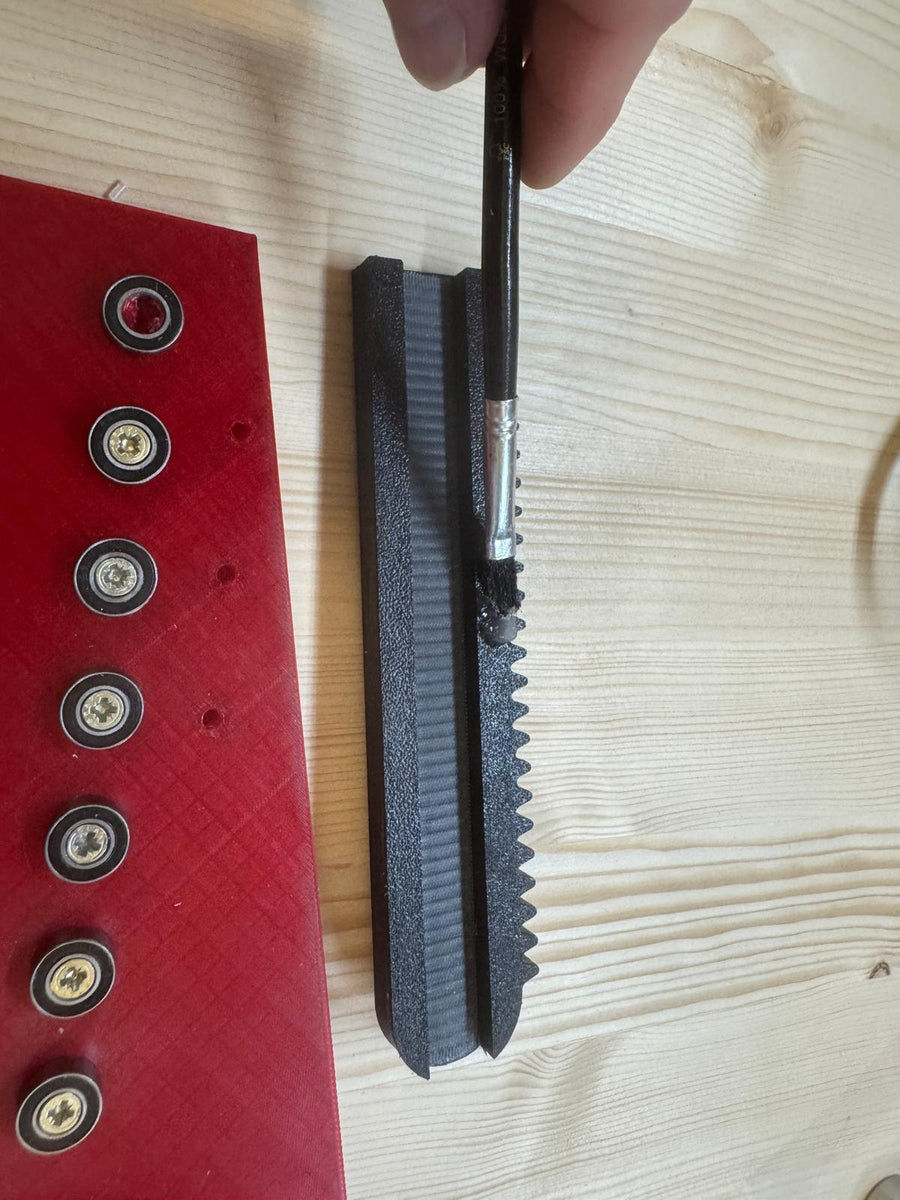
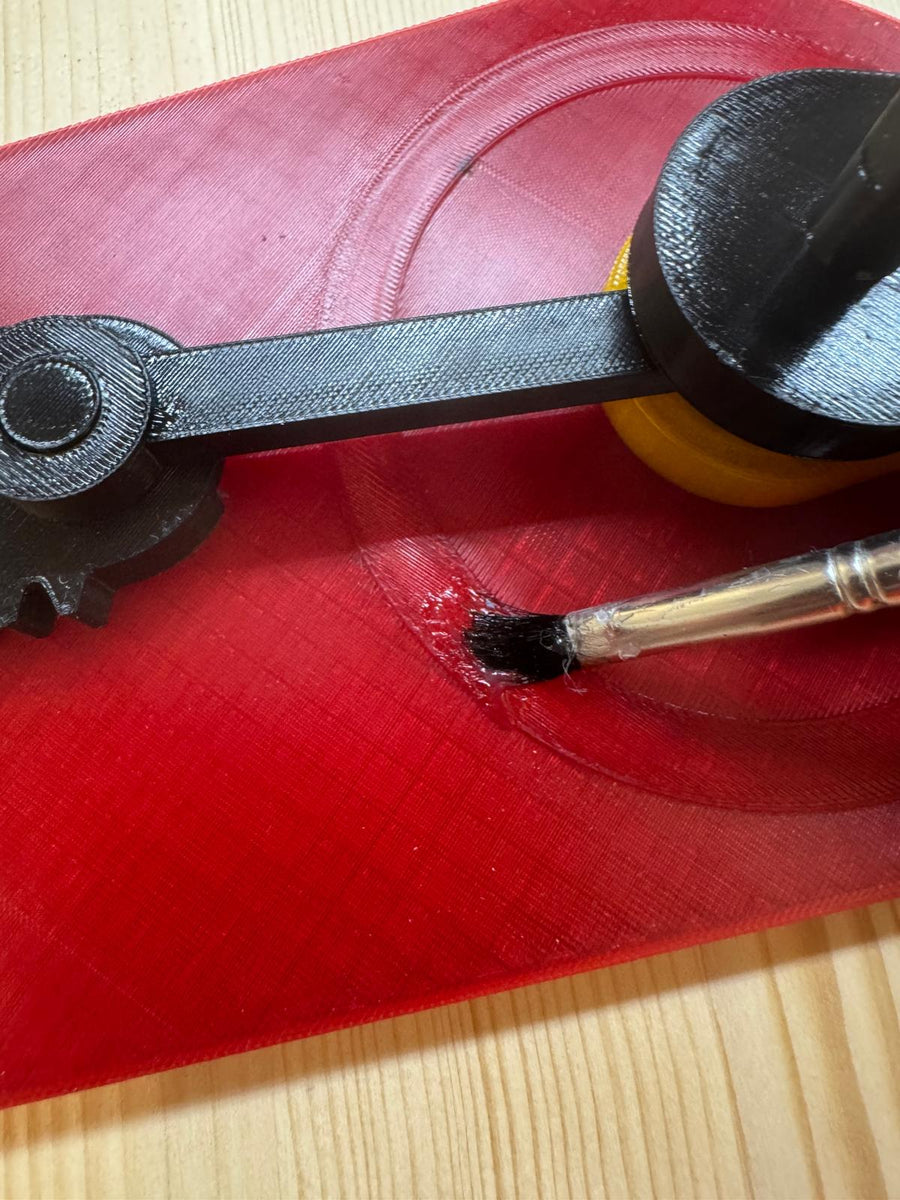
  1. 1Gleitflächen schmieren: Einen dünnen Film Schmierfett auf die Führungsnut und die Verzahnung der Zahnstange auftragen (Bild 2.1).
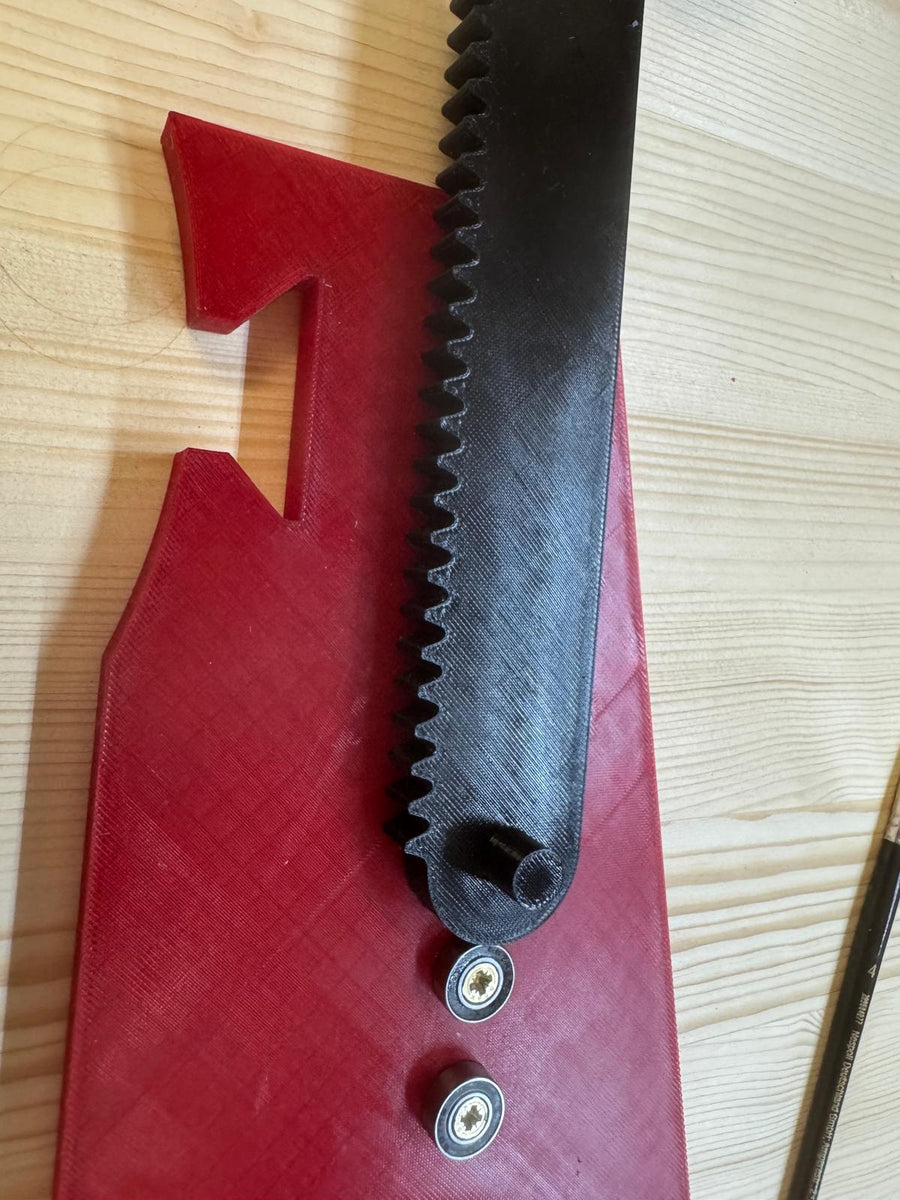
  2. 2Zahnstange einführen: Die Zahnstange in das Führungsbauteil einschieben (Bild 2.2) und mehrmals über den gesamten Hub bewegen, damit sich das Fett gleichmäßig verteilt.
✓ Prüf-Check: Die Zahnstange gleitet über die gesamte Länge geschmeidig und ohne Widerstand in der Führung.
Phase II

Kurbeltrieb, Pleuel & Lagerbaugruppen montieren

Schritte 03 – 07
03
Phase II · Kurbeltrieb

Erstes 6200-Kugellager einpressen

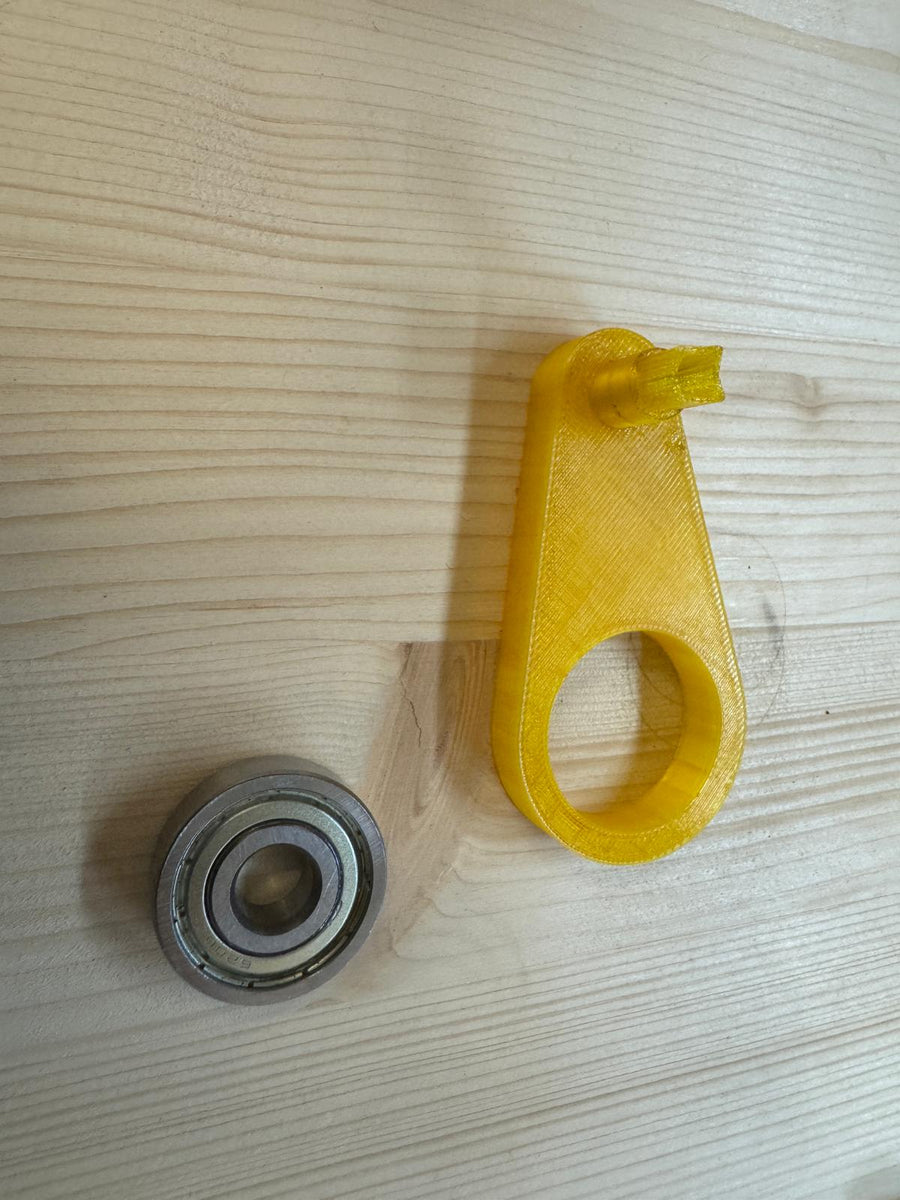
1× Kugellager 6200 (10×30×9 mm)Kurbel-Druckteile (Lagersitz & Zapfen)
  1. 1Bauteile bereitlegen: Das erste große Kugellager 6200 (10 × 30 × 9 mm) und die zugehörigen Kurbel-Druckteile gemäß Bild 3.1–3.2 bereitlegen.
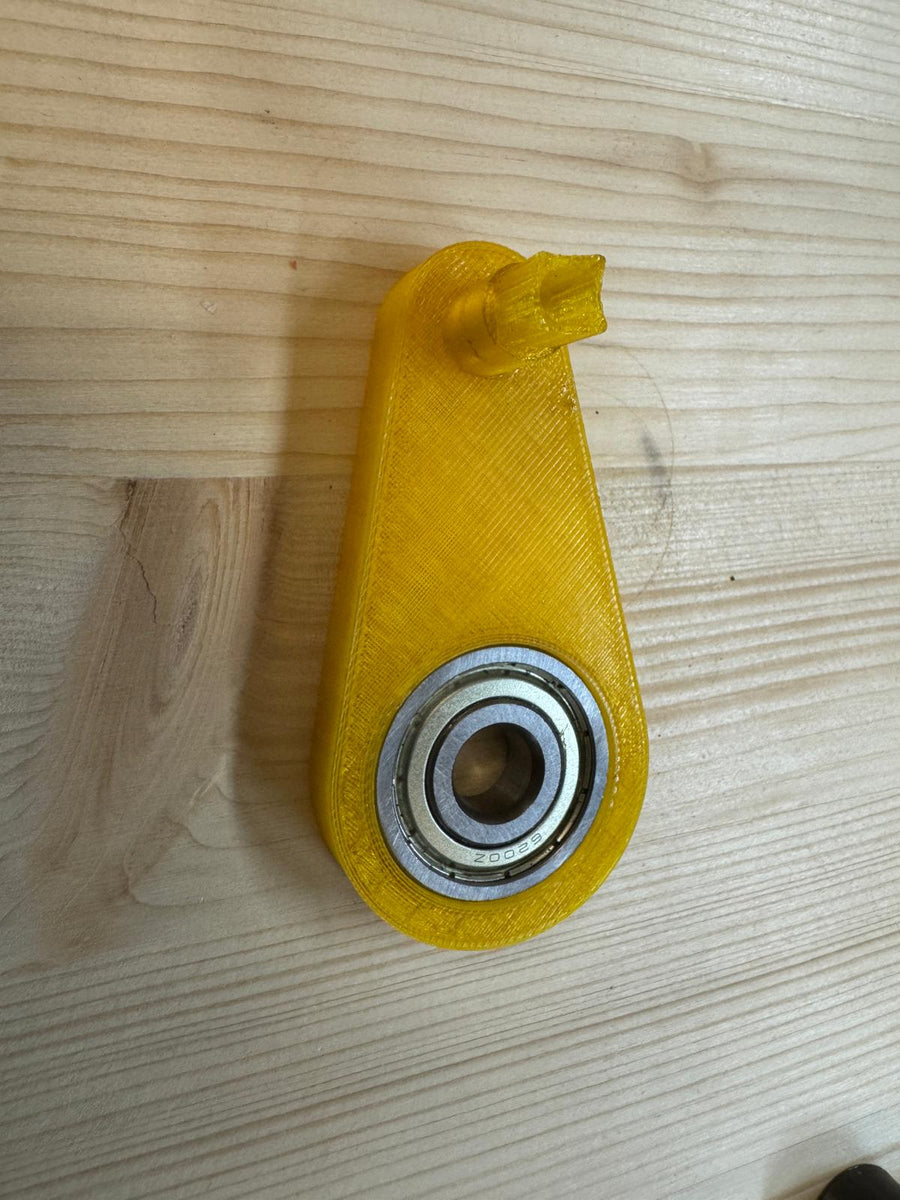
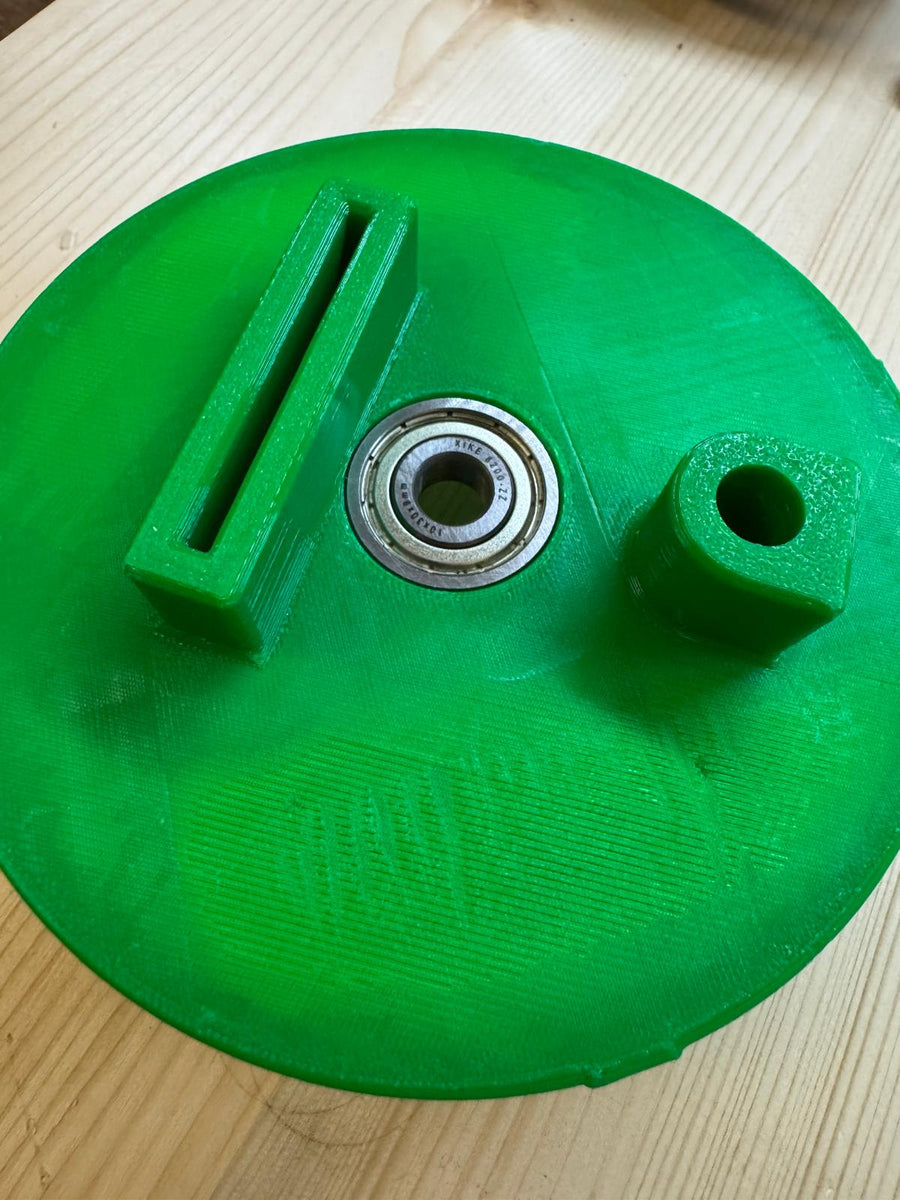
  2. 2Lager gerade ansetzen: Das 6200-Lager verkantungsfrei am Lagersitz des Druckteils ansetzen und bündig einpressen (Bild 3.3–3.4).
  3. 3Wellen-/Kurbelteil einsetzen: Das Gegenstück wie in Bild 3.5 gezeigt in den Innenring des Kugellagers stecken.
✓ Prüf-Check: Das Lager 6200 sitzt vollständig plan im Kunststoffgehäuse; der eingesteckte Zapfen läuft spielfrei.
04
Phase II · Kurbeltrieb

M5-Kurbelzapfen verschrauben

1× Senkkopfschraube M5×30 mm1× M5-SechskantmutterPleuel-/Kurbelaufnahme
  1. 1M5-Mutter einsetzen: Die M5-Mutter in die sechseckige Aussparung des Druckteils eindrücken, sodass sie gegen Mitdrehen gesichert ist (Bild 4.1).
  2. 2Bauteile sichern: Die Senkkopfschraube M5 × 30 mm durchführen und in der M5-Mutter festziehen (Bild 4.2).
✓ Prüf-Check: Der Senkkopf schließt sauber ab und die M5-Verbindung hält die Kurbelkomponenten sicher zusammen.
05
Phase II · Kurbeltrieb

Pleuel mit Zahnstange koppeln

Vormontierte Kurbel-/PleueleinheitZahnstangen-Baugruppe auf Grundplatte
  1. 1Baugruppen positionieren: Die Zahnstange mit ihrer Führung entlang der 7 Kugellager auf der Grundplatte ausrichten.
  2. 2Pleuel einhängen: Die vormontierten Pleuel- und Kurbelteile wie in Bild 5.1 dargestellt mit dem Gelenkpunkt der Zahnstange verbinden.
✓ Prüf-Check: Beim Drehen der Kurbel von Hand schiebt das Pleuel die Zahnstange bereits geradlinig zwischen den Lagern vor und zurück.
06
Phase II · Kurbeltrieb

Seitliche Führung auf Grundplatte befestigen

3× Schraube 3,5×20 mmSeitliche Führung auf Grundplatte
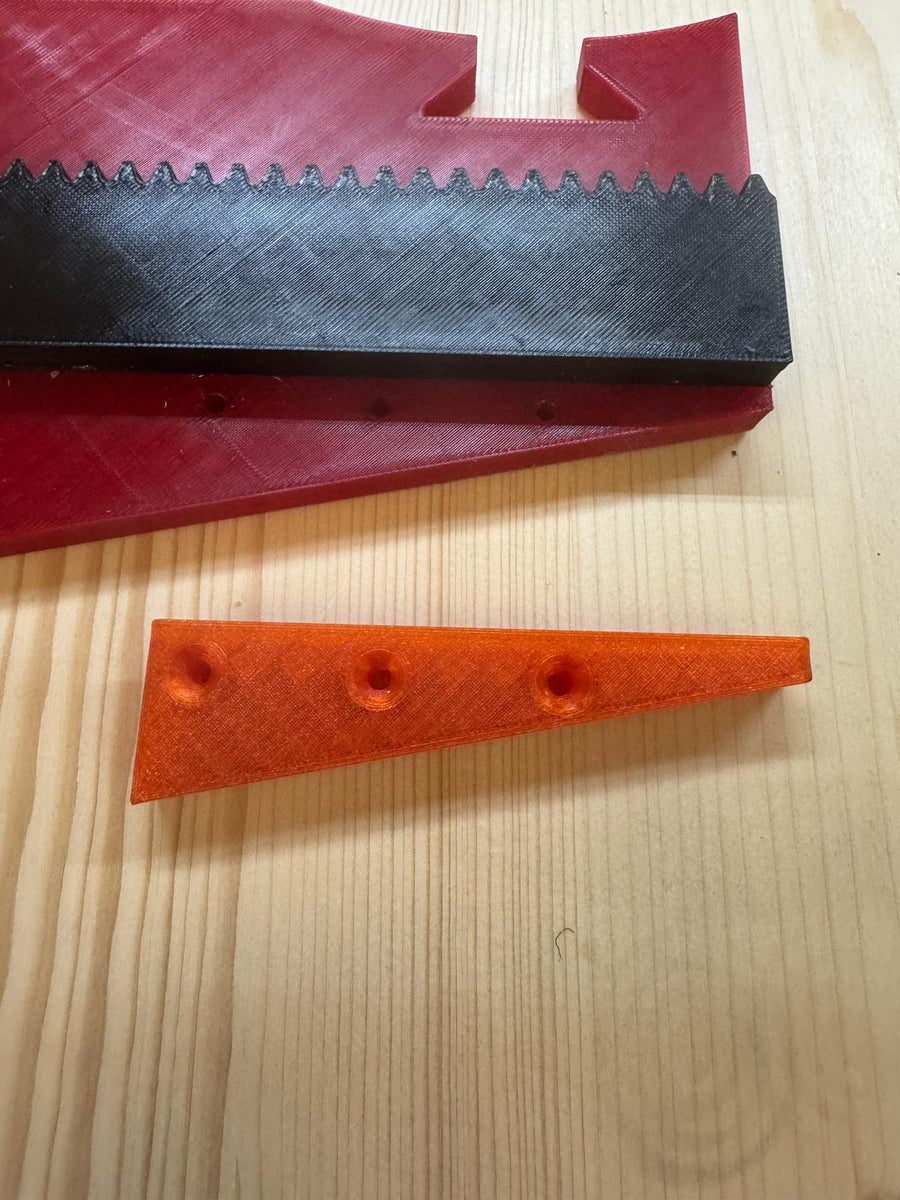
  1. 1Schraubenlänge wählen: Die drei längeren Schrauben (3,5 × 20 mm) bereitlegen (Bild 6.1).
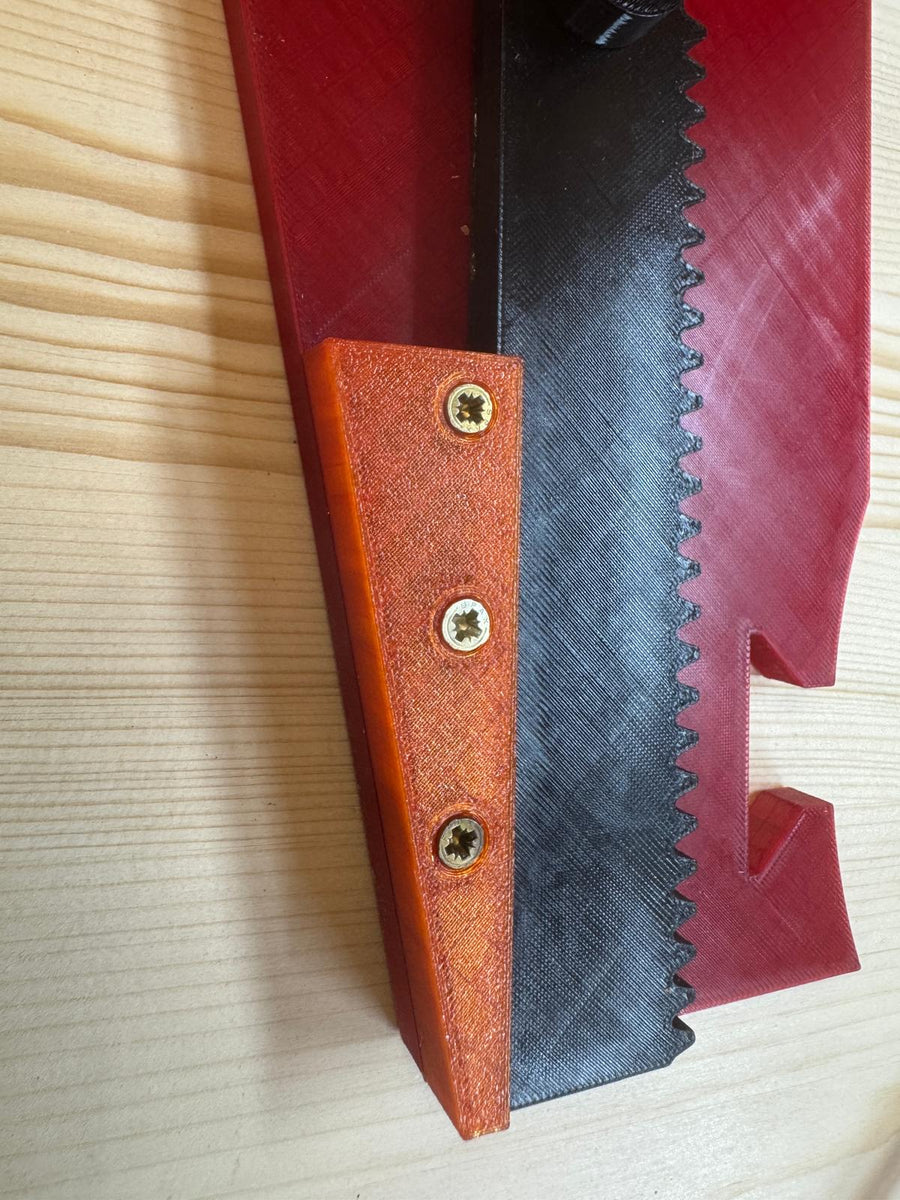
  2. 2Führung festschrauben: Die seitliche Führung an den drei Befestigungspunkten fest mit der Grundplatte verschrauben (Bild 6.2).
✓ Prüf-Check: Die Führung sitzt spielfrei auf der Grundplatte; die Zahnstange läuft weiterhin leichtgängig.
07
Phase II · Kurbeltrieb

Zweite Lagerbaugruppe (Motoraufnahme) montieren

1× Kugellager 6200 (10×30×9 mm)3× Schraube 3,5×16 mm (ungekürzt!)Motoraufnahme-Gehäuse (Druckteil)
  1. 1Zweites 6200-Lager einsetzen: Das zweite Kugellager 6200 (10 × 30 × 9 mm) bündig in die Motoraufnahme drücken (Bild 7.1).
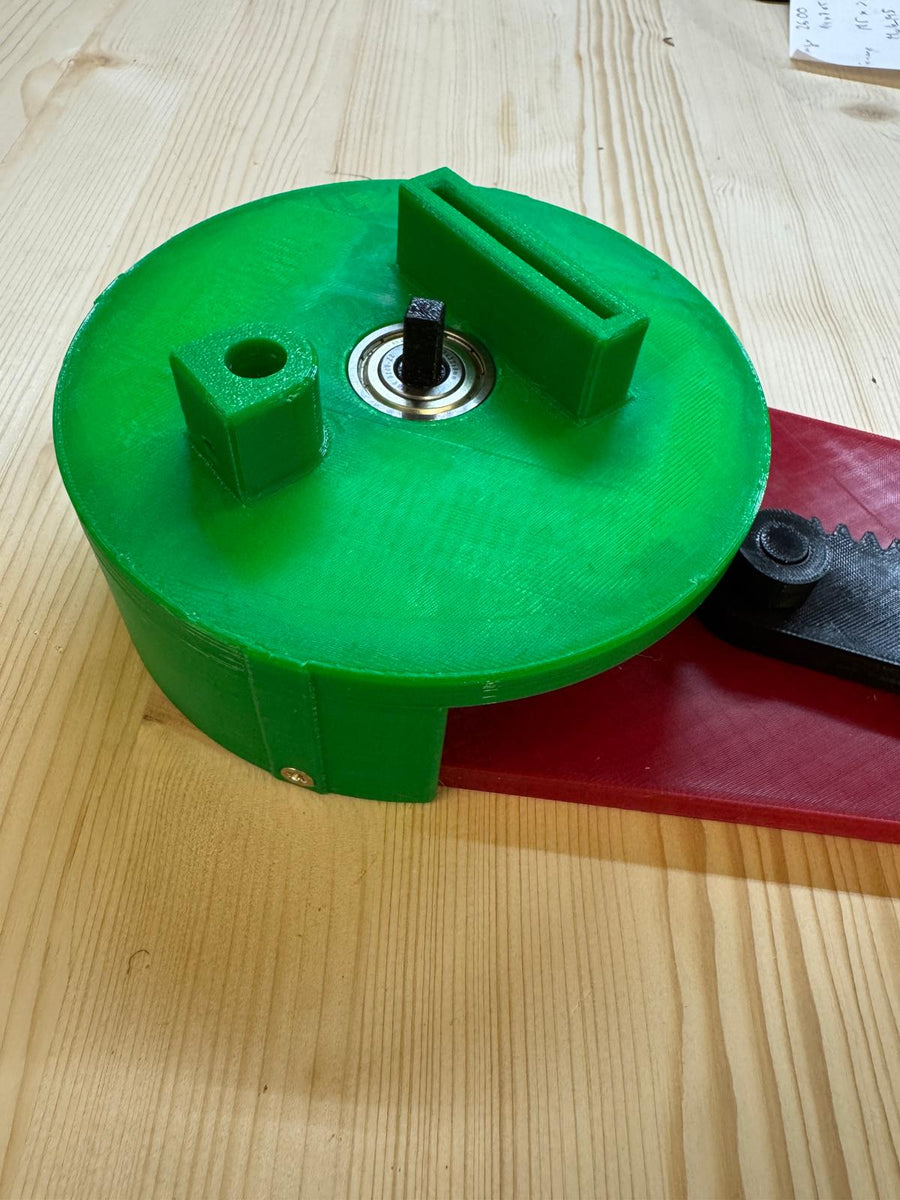
  2. 2Aufnahme aufsetzen & verschrauben: Das Gehäuse über dem Kurbeltrieb positionieren (Bild 7.2) und mit den verbliebenen drei ungekürzten Schrauben (3,5 × 16 mm) verschrauben (Bild 7.3).
✓ Prüf-Check: Der Kurbeltrieb ist nun beidseitig über die beiden 6200-Kugellager stabil abgestützt.
Phase III

Motor, Drehteller & Abschluss

Schritte 08 – 09
08
Phase III · Antrieb

Grillmotor einsetzen und sichern

1× Grillmotor (3–12 V)1× Schraube M4×12 mm
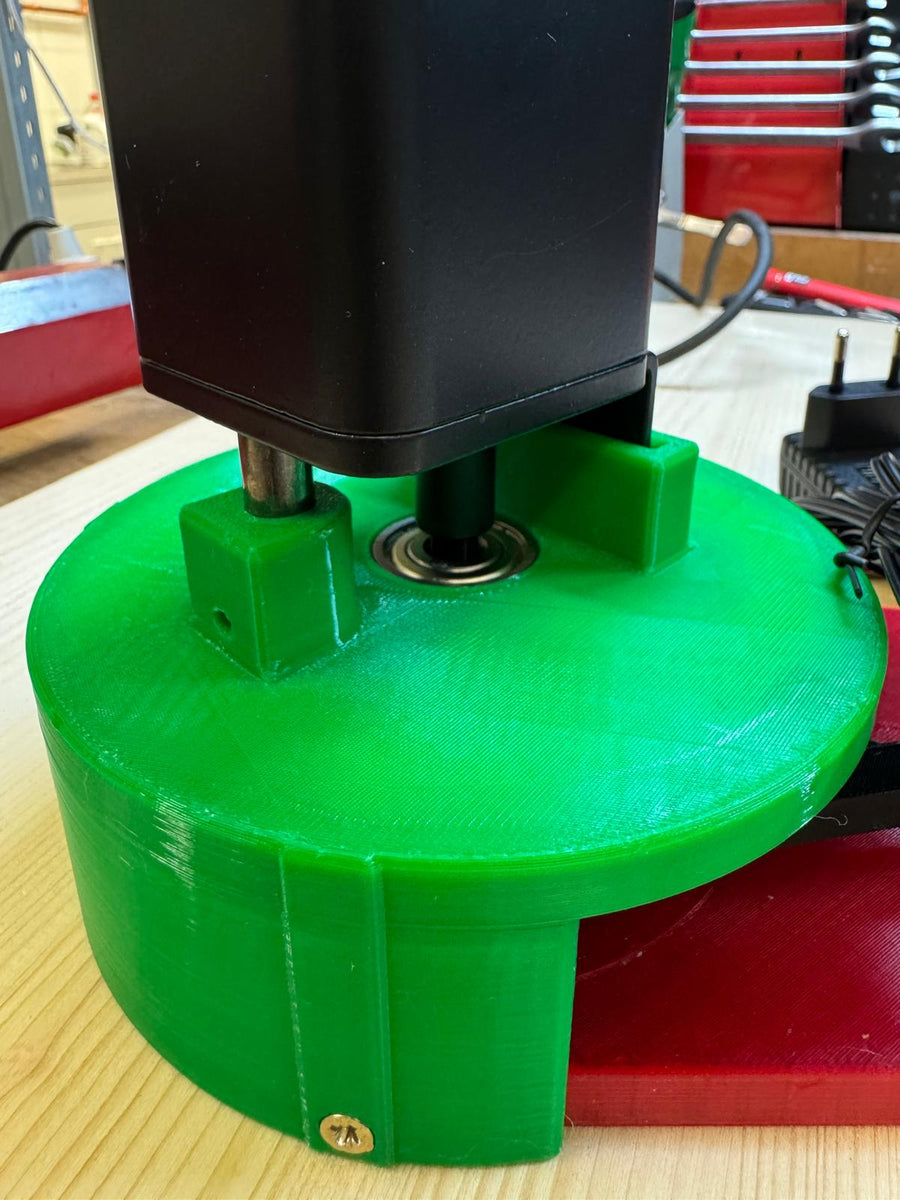
  1. 1Motorwelle einführen: Den Grillmotor von oben in die Motoraufnahme einsetzen, sodass der Vierkant/Mitnehmer sauber in die Kurbelwelle greift (Bild 8.1).
  2. 2Verdrehsicherung anbringen: Das Motorgehäuse seitlich mit der metrischen Schraube M4 × 12 mm an der Lasche fixieren (Bild 8.2).
✓ Prüf-Check: Der Motor sitzt verdrehsicher in der Halterung und überträgt sein Drehmoment direkt auf den Kurbeltrieb.
09
Phase III · Endmontage

Drehteller-Zentrierung & Zahneingriff ausrichten

1× Fotodrehteller (Ø 200 mm) mit ZahnkranzZentrierungs-Druckteile

Wichtig für vollen Schwenkwinkel: Vor dem Einsetzen des Drehtellers prüfen, dass sich die Zahnstange in einer passenden Mittel-/Endlage befindet, damit das Zahnrad symmetrisch eingreift!

  1. 1Zentrierung montieren: Die 3D-gedruckten Zentriersegmente am Fotodrehteller anbringen (Bild 9.1).
  2. 2Drehteller einsetzen: Den gezahnten Drehteller in die runde Aussparung der Grundplatte setzen (Bild 9.2).
  3. 3Zahneingriff kontrollieren: Auf die korrekte Orientierung des Zahnrads und einen mittigen Zahneingriff zur Zahnstange achten (Bild 9.3).
✓ Prüf-Check: Zahnkranz und Zahnstange kämmen sauber miteinander, ohne an den Endpunkten des Kurbelhubs anzustoßen.

Ready to Dissolve · Inbetriebnahme

Topf mittig aufsetzen.
Freien Lauf prüfen.

Nach Abschluss der mechanischen Montage wird die Station schrittweise in Betrieb genommen. Führe den ersten Probelauf immer trocken und bei niedrigster Motorspannung (3 V) durch.

  • 1 Trockentest ohne Topf: Motor bei 3 V starten und prüfen, ob Zahnstange & Drehteller über volle 360° Kurbelumdrehung ruckfrei laufen.
  • 2 Weck-Topf zentriert aufsetzen: Den Edelstahlbehälter mittig auf der Drehteller-Zentrierung platzieren, um Kipp- und Querkräfte zu vermeiden.
  • 3 Kabel-Freigang sichern: Das 230-V-Netzkabel des Einkochtopfs mit ausreichend Schlaufe verlegen, damit es bei der Pendelbewegung nicht spannt.
Topf mittig aufsetzen.
Einsatzbereite DIY Dissolving Station mit aufgesetztem Weck WAT24

Verbindliche Schutz- & Sicherheitshinweise

Die Kombination aus bis zu 100 °C heißem Wasserbad, 230-V-Netzspannung und offener Antriebskinematik erfordert beim Betrieb folgende Sicherheitsvorkehrungen:

230 V & Flüssigkeit

Spritzwasserschutz & FI/RCD

Alle elektrischen Komponenten (230-V-Anschluss des Topfs sowie Netzteil des Grillmotors) zwingend vor Spritzwasser schützen. Betrieb nur über eine mit FI-Schutzschalter (RCD) abgesicherte Steckdose.

30–100 °C Heißbad

Thermischer & Chemischer Schutz

Bei Temperaturen bis 100 °C und alkalischen/Detergenz-Bädern besteht Verbrühungsgefahr. Beim Einlegen und Entnehmen von 3D-Druck-Bauteilen hitze- und chemikalienbeständige Handschuhe sowie Schutzbrille tragen.

Offene Mechanik

Quetschstellen freihalten

Zahnstange, Zahnkranz und Kurbeltrieb weisen offene Eingriffsstellen auf. Während des Motorbetriebs niemals unter den Topf oder in die Verzahnung greifen; Motorabdeckung montiert lassen.

Technical Data & Compatibility

Technische Daten auf einen Blick

Systemspezifikationen des Gesamtaufbaus sowie unterstützte lösliche Support-Filamente.

Bauraum & Maße600 × 550 × 550 mmGesamte Außenabmessungen (B × T × H)
Heizsystem1.800 WHeizleistung bei 230 V / 50 Hz (30–100 °C)
Drehteller-BasisØ 200 mmFotodrehteller mit 3D-gedrucktem Zahnkranz
XIONEER SupportVXL 70 – 150Kompatibel mit VXL 70, VXL 90, VXL 111, VXL 130, VXL 150
Alkali-SupportSR30Kompatibel mit weiteren alkalilöslichen Supportmaterialien
WasserlöslichPVOH / PVA / BVOHIdeal für kalt- und warmwasserlösliche Supportfilamente